
浏览数量: 0 作者: 本站编辑 发布时间: 2026-10-20 来源: 本站
克重指单位面积的重量,通常写成 g/m²,包含底布加上钩齿或纤维圈的重量。钩面与毛面要分开称,不能把贴合后的一整条带材当依据。
现场做法是取样换算:用模板或裁刀在平整处裁下固定面积,常用 100 cm² 的方形样板,一卷取三到五片,分别称重后换算成每平方米克重。取样避开卷头、卷尾与折痕,这几处受张力和压伤影响,数据容易偏高或偏低。
天平用 0.01 g 精度即可,样品先在同一环境下平放一段时间,与环境温湿度接近再称。带背胶的产品要注明是否含离型纸——离型纸本身有重量,含与不含会算出两套数字,写进合同前必须统一口径。
钩密度是单位面积内的钩齿数量,直接关系到咬合点多少。这个数很难靠肉眼逐个数准:钩齿细、排列密,一枚一枚点容易漏数,也容易把反光的钩尖误认成相邻的两枚。
更实用的办法是数格子。取一片透明方格片,常用 10 mm × 10 mm 的窗口,随机压在钩面上取五到十个视场,数出每格内的钩齿数,换算成每平方厘米的钩数,取平均并记录上下限。视场要分散在带材两侧与中间,因为边部密度常有差异。
毛面无法同样计数,通常改为看纤维圈高度是否一致、有无倒伏与压塌,再配合克重和厚度判断。想了解不同材质在钩型与规格上的差别,可对照尼龙魔术贴的说明页面。
没有拉力机也能做对比,前提是把条件固定:同宽度、同搭接长度、同角度、同速度,一次只变一个因素。
裁成等宽等长的试样,钩毛对扣后用手掌压实,静置片刻再拉。
以接近 90° 或 180° 的方向匀速撕开,感受起始阻力与中段是否平稳。边缘先起翘、随后整片脱开的,属于典型剥离失效。
需要更客观时,一端用夹具固定,另一端挂砝码逐级增加,记录脱开时的载荷;砝码轻放,避免冲击造成假高值。
做开合耐久时,按同一手法反复开合若干次后再测,比较衰减幅度,比单次峰值更有参考价值。
对比时务必留一组基准样,否则不同人、不同时间的手感无法互相比,结论也站不住。
把整卷重量当克重:纸管、包装膜、隔离膜都算进去,卷径越大误差越明显。应先称空管再算净重。
用厚度代替克重:厚度受钩齿高度、毛面压绒和测量压力影响,同一克重可做出不同厚度。
单点数据下结论:只剪一卷、只取一处,遇到边部或接头就失真;多点取样并记录极差,才看得出批次是否稳定。
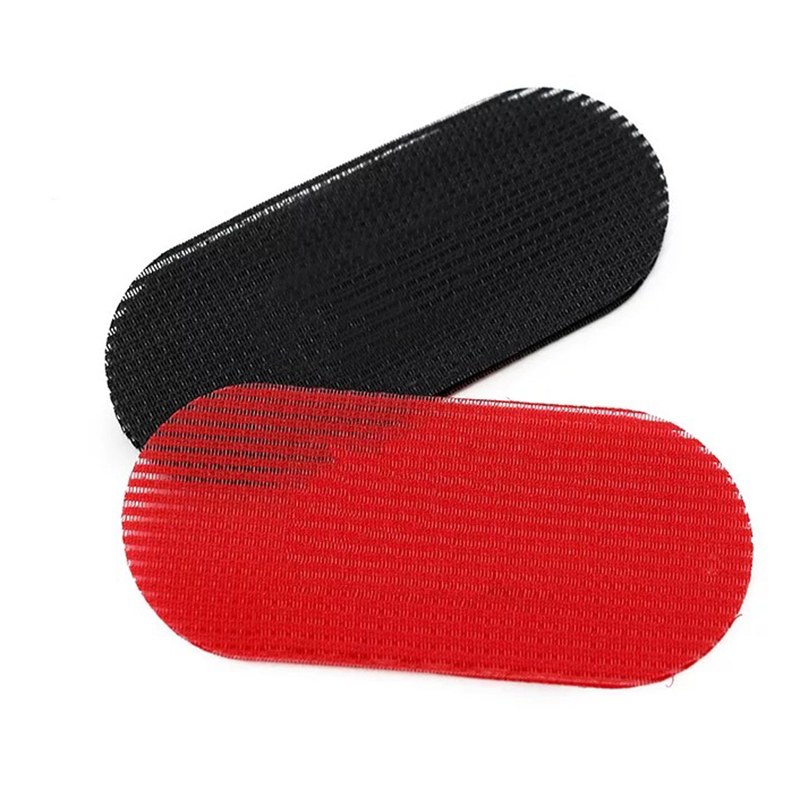
还有一处容易混淆:手撕手感偏硬不等于剥离强度高。温度低时钩齿与胶层都变硬,手感更脆;拉的速度快,读数也偏高。常见规格里的数据通常在标准环境下测得,与车间现场的手感不是一回事。
现场方法适合筛查与批次比对,不适合出报告。以下情形应送第三方或双方认可的实验室:合同写明剥离、剪切强度指标的;批次差异明显、需要判定责任的;涉及阻燃、限用物质或皮肤接触的;医用、汽车、儿童用品等受监管用途;以及需要数据用于客户承认书的。
送检时把测试方法一并约定:试样宽度、搭接长度、加载速度、停放时间、环境条件。方法不同,结果没有可比性。想先确认规格口径,可先看产品分类与参数说明,再决定抽哪几项。
克重、钩密度与剥离表现要一起看,单看一个数字容易被误导。把取样方法、样本数量与判断口径写进验货记录,换人或换供应商时才有一套可复现的对照标准。


