
浏览数量: 2 作者: 本站编辑 发布时间: 2026-10-10 来源: 本站
热压(热封)是魔术贴三种固定方式里最容易做砸的一种:工艺窗口窄,温度高一点烧穿、低一点一撕就开,压力大了钩面被压塌。本文只解决一件事——温度、压力、停留时间到底怎么配合,以及怎么在自己的设备上把窗口找出来。
很多「热压后开胶」的问题,根子不在参数,而在工艺选错了。
方式 | 原理 | 适合的场景 | 需要留意 |
|---|---|---|---|
热封(heat-seal) | 加热加压,使热塑性粘合层(热熔胶膜或尼龙表层)熔融并与基材互锁 | 需要连续贴合、不要车缝线的场合:护具、护腰带、线缆绑带 | 温度窗口窄,基材耐热性决定上限 |
热熔胶(hot-melt) | 涂布热熔胶层后加压粘接 | 纸卡、泡棉、常规塑料件 | 初粘快,耐温与耐候相对弱 |
PUR 反应型复合 | 反应型聚氨酯胶经湿气固化交联 | 要求高强度、耐水洗、耐温的场景 | 需熟化时间,工艺成本更高 |
如果应用涉及水洗或长期高温,单靠热封往往不够,应直接看 聚氨酯反应型复合魔术贴 这类方案(中文站对应「热压系列」页)。
温度——上限和下限由两种材料共同决定:要高过粘合层的软化点(尼龙 6 的熔点约 220 ℃;涤纶软化点约 230–240 ℃、熔点约 255–265 ℃),又要低于基材的熔融点,否则烧穿、发硬。规律很直接:粘合层熔点低、基材熔点高,窗口就宽;两者接近,窗口就窄。
压力——压力决定熔体流动与渗透。压力不足会「没熔透」,界面留空隙;压力过大则把钩面压塌、绒毛压扁,剥离强度反而下降,外观发亮发硬。压力不是越大越好。
停留时间——时间与温度可以部分互换,但有限度。延长时间能补偿低温,代价是热量继续往基材里走,手感变硬、边缘收缩。温度够的时候,时间越短越安全。
怎么把窗口找出来(温度阶梯法)
固定压力与停留时间,只改温度,每 5 ℃ 一档做阶梯;
每档做 1 次剥离测试(ASTM D5170「T」型剥离法);
画出「温度—剥离强度」曲线,会看到明显的三段:上升段 → 平台段 → 衰减段(过温后基材受伤);
量产设定取平台段下限往上 10–15 ℃,兼顾稳定性与安全余量;
再用该设定跑上限附近的温度做一次烧穿与外观复核。
这套方法的好处是不依赖别人的数字——同一台设备、同一批料,窗口才是你自己的。
现象 | 最可能的原因 | 调整方向 |
|---|---|---|
烧穿、熔洞 | 温度过高或时间过长 | 先降 5–10 ℃,再考虑缩短时间或换低熔点粘合层 |
没熔透,一撕就开 | 温度不足、压力不足或时间过短 | 先加压力,再升温度;不要一上来就猛升温 |
手感发硬 | 热量穿透到基材 | 降温 + 缩短时间,或改更薄的粘合层 |
出货合格、洗后衰减 | 界面耐久性不足 | 评估 PUR 反应型复合替代热封 |
边缘翘起、收缩 | 冷却与保压释放不当 | 延长保压冷却,避免热态直接收卷 |
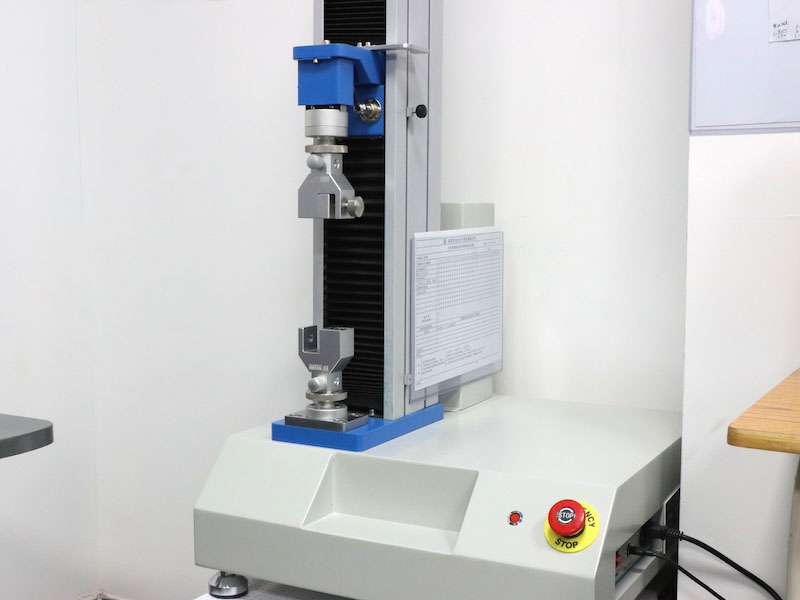
外观合格不等于界面合格。建议固定三项数据:
剥离强度:ASTM D5170「T」型剥离法;
剪切强度:ASTM D5169 动态剪切法;
寿命:用粘扣带疲劳试验机跑开合循环,记录循环后的剥离与剪切保持率。
打样确认清单(可以直接照着核)
基材 + 粘合层的组合是否写清楚(含厚度与克重);
目标温度 / 压力 / 停留时间三件套;
至少 3 个温度阶梯点的剥离数据;
水洗、高低温后的剥离与剪切复核;
外观项:是否发亮、发硬、有压痕或边缘收缩。
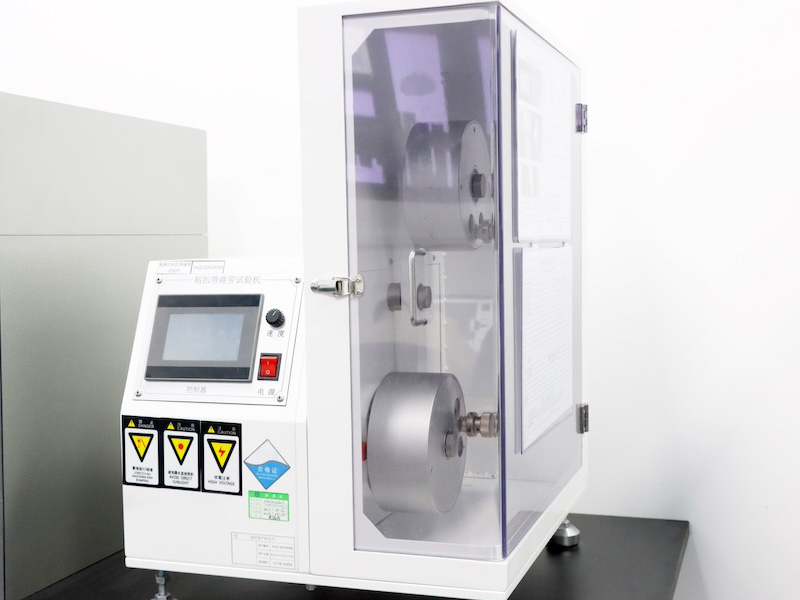
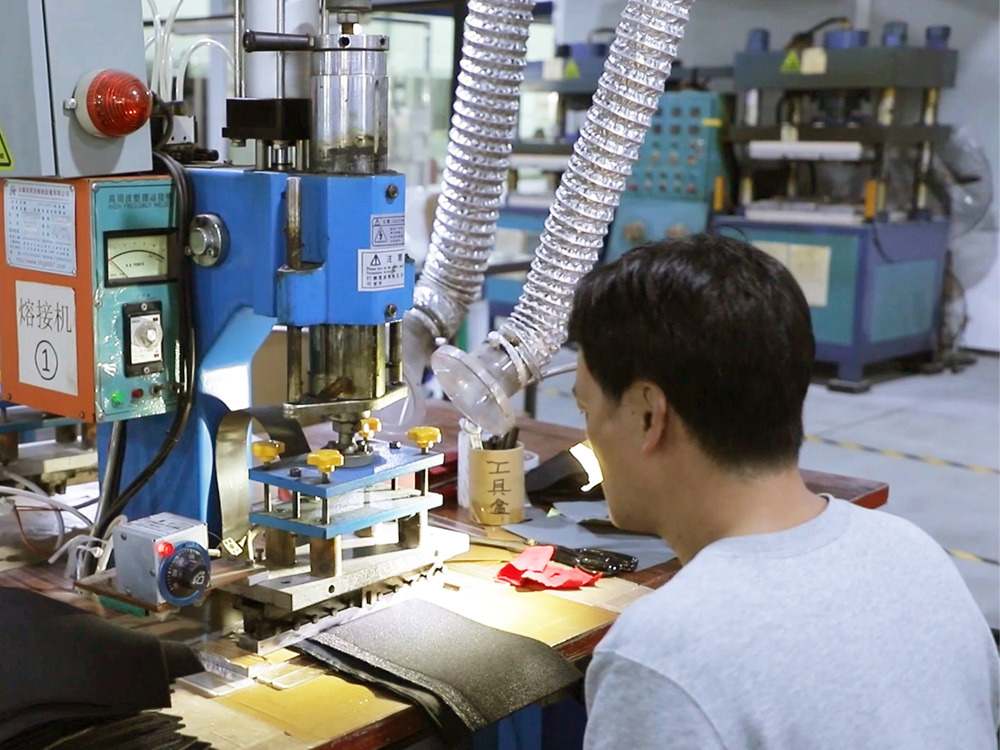
热封参数没有通用答案,只有「针对你这套材料与设备」的答案。杰幻自有热压、高频热合、PUR 复合产线与剥离、剪切、疲劳等检测设备,可以按上面的阶梯法出打样数据。
不确定你的材料组合该从哪个温度起步,把基材结构发给我们,先出小样再说量产。


